Wie funktioniert das Falzen?? Erklärung des ersten und zweiten Falzvorgangs
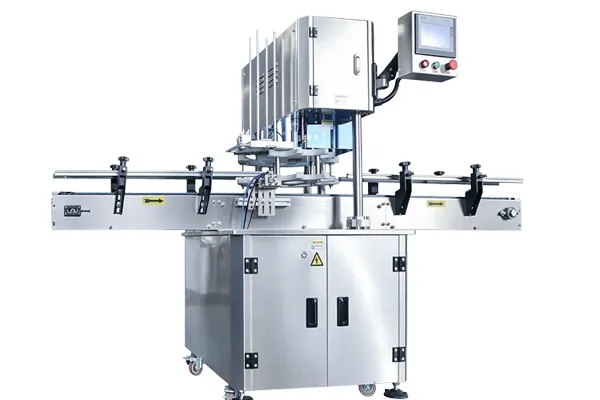
Eine unsachgemäße Versiegelung der Dosen kann zu Undichtigkeiten führen, Produktverderb, und Verlust der Paketintegrität. Der erste Arbeitsgang ist besonders wichtig, da er die Geometrie des Karosseriehakens und des Deckelhakens festlegt. Wenn diese Haken falsch geformt sind, Die zweite Operation kann zwar die Naht komprimieren, den zugrunde liegenden Defekt jedoch nicht vollständig beheben.
In diesem Artikel wird erklärt, wie der erste und der zweite Nahtvorgang eine typische fünflagige Doppelnaht bilden. Außerdem wird untersucht, wie die Flanschgeometrie angepasst werden kann, Materialstärke und Härte, Dichtungsmasse, und die Spann- und Rolleneinstellung wirken sich auf die endgültige Naht aus.
Was ist Dosennähen??
Beim Dosenverschließen handelt es sich um einen Metallumformprozess, bei dem ein Dosenkörper mit seinem Ende verbunden wird, oder Deckel. Während dieses Prozesses, Der Körperflansch und die Endbördelung werden mechanisch ineinandergreifen und zusammengedrückt, um eine Doppelnaht zu bilden. Eine typische Doppelnaht besteht aus fünf Metallschichten – drei am Ende und zwei am Dosenkörper –, obwohl die Struktur in Bereichen wie der Überkreuzung der Seitennaht unterschiedlich sein kann.
Eine Doppelnaht entsteht normalerweise durch zwei aufeinanderfolgende Arbeitsgänge:
| Betrieb | Hauptaktion | Ergebnis | Einschränkung |
|---|---|---|---|
| Erste Operation | Formt den Dosenkörperflansch und die Endbördelung zum Dosenkörperhaken und Deckelhaken. | Erstellt die anfängliche lose Verriegelung und legt die Hakengeometrie fest. | Komprimiert die Naht nicht auf ihr Endmaß. |
| Zweite Operation | Drückt die ineinandergreifenden Haken gegen das Falzfutter. | Legt das endgültige Nahtprofil fest und hält die Dichtungsmasse in den Nahthohlräumen. | Kurzfassung kann nicht korrigiert werden, ungleichmäßig, oder falsch geformte Haken vom ersten Eingriff an. |
Die Nahtqualität hängt vom Zustand und der Verträglichkeit des Dosenkörpers ab, Ende, Dichtungsmasse, Futter, und Falzrollen. Falsche Hakenbildung, abgenutzte Werkzeuge, oder falsche Maschineneinstellungen können zu Defekten wie falschen Nähten führen, unzureichende Überlappung, hängt, oder Cutovers. Aus diesem Grund, Die Doppelnahtprüfung ist ein wesentlicher Bestandteil der Qualitätskontrolle bei der Lebensmittel- und Getränkekonservierung.
Auf einer integrierten Verpackungslinie, Der Dosenverschluss erfolgt normalerweise, nachdem das Produkt in den Behälter gefüllt wurde. Für mehr Kontext zu dieser Upstream-Phase, Sehen Sie sich unseren Leitfaden an wie Abfüllmaschinen funktionieren .
Welche Teile der Dose und des Deckels bilden eine Doppelnaht??
Eine Doppelnaht beginnt mit dem Dosenkörperflansch und der Endbördelung. Beim Nähen, Diese Kanten werden in den ineinandergreifenden Körperhaken und Deckelhaken umgeformt.
Der Dosenkörperflansch
Der Flansch ist der nach außen aufgeweitete Rand an der Oberseite des Dosenkörpers. Beim ersten Falzvorgang, es wird nach innen und oben gedreht, um den Körperhaken zu bilden.
Die End-Curl
Der Curl ist der vorgeformte Außenrand des Dosendeckels, oder Deckel. Die Erstwalze führt die Locke um den Karosserieflansch, den Abdeckhaken bilden, der auch Endhaken genannt wird.
Der Karosseriehaken und der Abdeckhaken
Der Karosseriehaken und der Deckelhaken überlappen sich und bilden so die innere Verzahnung der Doppelnaht. Der erste Arbeitsgang legt deren Form und Überlappung fest, während der zweite Arbeitsgang sie auf das erforderliche Endprofil komprimiert. Eine unzureichende Hakenlänge oder Überlappung kann die Naht schwächen und das Risiko einer Undichtigkeit erhöhen.
Passen Sie den richtigen Verschließer an Ihr Dosenformat an
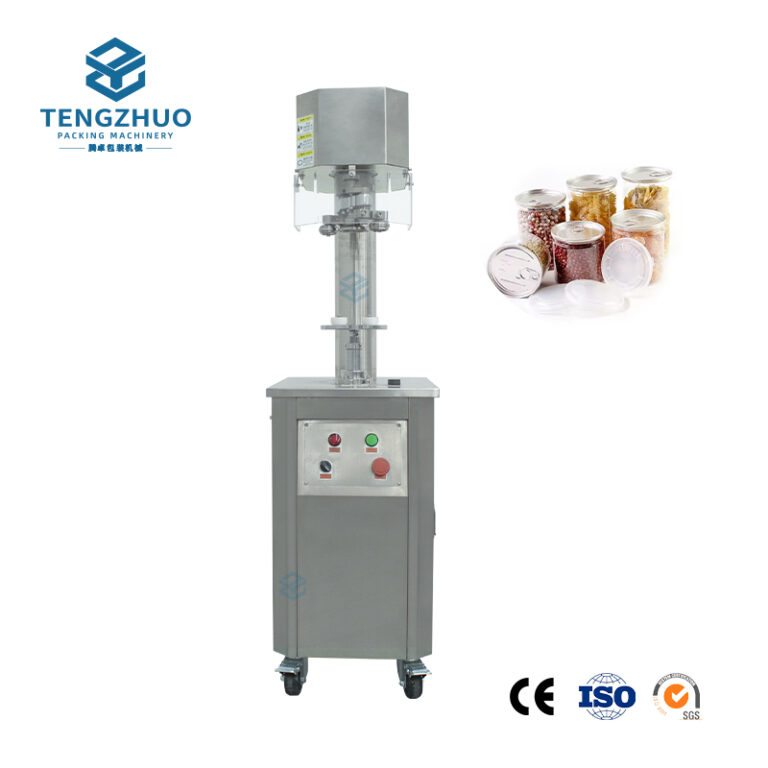
Was passiert beim ersten Falzvorgang??
Der erste Nahtvorgang formt den Karosseriehaken und den Deckelhaken zu einer lockeren Verbindung, Festlegung der für die endgültige Kompression erforderlichen Geometrie.
Bildung der anfänglichen Verriegelung
Der Dosenkörper und der Dosendeckel werden zunächst zwischen Grundplatte und Verschließfutter eingespannt. Anschließend folgt die Erstwalze ihrer profilierten Bahn um den Nahtbereich. Abhängig von der Maschinenkonstruktion, Entweder dreht sich die Dose gegen die Rolle, oder die Rolle bewegt sich um eine stationäre Dose.
Da rastet die Rolle ein, Es führt die Endwelle nach innen, um den Abdeckhaken zu bilden, während der Gehäuseflansch in den Gehäusehaken umgewandelt wird. Die beiden Haken verriegeln sich mechanisch, sind aber noch nicht auf ihr Endmaß zusammengedrückt. Im ersten Arbeitsgang wird daher die Materialmenge und -position ermittelt, die für die fertige Naht zur Verfügung steht.
Wie sollte eine Erstoperationsnaht aussehen??
Eine korrekt geformte Erstoperationsnaht sollte vorhanden sein:
- Eine kontinuierliche, abgerundetes Profil ohne scharfe Kanten, Brüche, oder übermäßiger Abrieb.
- Ein Karosseriehaken und ein Abdeckhaken, die für eine ausreichende Überlappung richtig geformt und positioniert sind.
- Kontrollierte Faltenbildung im Bezugshaken ohne starke Falten oder Unregelmäßigkeiten.
- Konsistente Geometrie rund um den Dosenumfang.
Der erste Vorgang sollte anhand der genehmigten Spezifikationen für den jeweiligen Dosenkörper und -deckel bewertet werden. Ein kurzer Haken, armer Tuck, oder ungleichmäßige Bildung kann normalerweise nicht durch eine Erhöhung der Kompression während der zweiten Operation korrigiert werden.
Welche Einrichtungsfaktoren beeinflussen den ersten Betrieb??
Die Ergebnisse des ersten Betriebs werden von den Dosen- und Deckelspezifikationen sowie der Maschineneinrichtung beeinflusst. Wichtige Faktoren sind unter anderem:
- Das Profil und der Zustand der Erstbetriebsrolle.
- Die Übereinstimmung zwischen dem Falzfutter, rollen, Dosenkörper, und Ende.
- Spannfutter-Walzen-Spiel und Grundplattendruck.
- Kann Flanschabmessungen und End-Curl-Geometrie durchführen.
- Werkzeugausrichtung, Sauberkeit, Schmierung, und tragen.
Durch routinemäßige Inspektionen können Bediener allmähliche Veränderungen erkennen, die durch Werkzeugverschleiß oder falsche Einstellungen verursacht werden, bevor sie sich auf die Qualität der fertigen Naht auswirken.
Was passiert beim zweiten Falzvorgang??
Beim zweiten Nahtvorgang werden die ineinandergreifenden Haken zusammengedrückt, um das endgültige Nahtprofil festzulegen und die Dichtungsmasse in den Nahthohlräumen zu halten.
Komprimieren der ineinandergreifenden Haken
Nach der ersten Betätigung fährt die Rolle zurück, Die zweite Arbeitswalze greift in die teilweise geformte Naht ein. Sein flacheres Rillenprofil drückt den Karosseriehaken und den Deckelhaken gegen das Falzfutter, Falten werden reduziert und die Lagen werden auf ihr vorgegebenes Endmaß komprimiert.
Diese Kompression hält die Dichtungsmasse im Hauptdichtungsbereich und anderen inneren Hohlräumen. Die Verbindung ergänzt die mechanische Verriegelung, indem sie dazu beiträgt, Leckagen durch Räume zu verhindern, in denen ein Metall-zu-Metall-Kontakt allein keinen wirksamen Verschluss bieten würde.
Warum die zweite Operation eine schlechte Hakenbildung nicht korrigieren kann
Der zweite Vorgang komprimiert die beim ersten Vorgang erstellte Struktur; Die Hooks werden nicht neu erstellt. Wenn der Karosseriehaken oder der Abdeckhaken zu kurz ist, ungleichmäßig, oder falsch positioniert, Ein zusätzlicher Zweitdruck kann die fehlende Überlappung nicht wiederherstellen. Übermäßiger Druck kann stattdessen zu anderen Defekten führen, einschließlich einer zu engen Naht, beschädigte Beschichtung, Cutovers, oder Metallbrüche.
Die endgültige Nahtqualität hängt daher von beiden Arbeitsgängen ab, zusammen mit den richtigen Dosen- und Endabmessungen, geeignete Dichtmasse, und richtig abgestimmte Werkzeuge.
Was nach der zweiten Operation überprüft werden sollte?
| Inspektionsgegenstand | Was zu überprüfen ist | Was es bei der Bewertung hilft |
|---|---|---|
| Außenmaße | Nahtstärke, Nahtlänge, und Senktiefe | Ob die fertigen Nahtabmessungen innerhalb der genehmigten Grenzen liegen |
| Hook-Engagement | Körperhakenlänge, Länge des Abdeckhakens, und überlappen | Ob die Haken ausreichend geformt und verzahnt sind |
| Falten und Spannungsgefühle | Verbleibende Falten am Abdeckhaken und die entsprechende Dichtheitsbewertung | Der Grad der Komprimierung, der während des zweiten Vorgangs erreicht wird |
| Druckgrat | Seine Kontinuität und sein Zustand sind in der Nahtspezifikation erforderlich | Unterstützender Beweis für eine Kompression um die Naht herum |
| Sichtbare Mängel | Falsche Nähte, hängt, Scharfe Nähte, Cutovers, oder Brüche | Lokalisierte Bildung, aufstellen, Werkzeuge, oder Komponentenprobleme |
Die Akzeptanzgrenzen variieren je nach Dosenkörper, Ende, Material, und Werkzeugkombination. Fertige Nähte sollten daher anhand der für das jeweilige Behältersystem bereitgestellten oder genehmigten Spezifikationen und nicht anhand einer einzigen universellen Messung beurteilt werden.
Wie arbeiten Spannfutter und Falzrollen zusammen??
Das Falzfutter stützt den Dosendeckel und hilft bei der Definition des inneren Nahtprofils, während der erste- und Rollen im zweiten Arbeitsgang formen und verdichten die Doppelnaht.
Beim Nähen, Der Dosenkörper und der Dosendeckel werden durch die Grundplatte fest am Spannfutter gehalten. Das Spannfutter bietet internen Halt und behält die Position des Endes bei, während die Rollen von außen einen kontrollierten Formdruck ausüben.
Die Relativbewegung hängt von der Maschinenkonstruktion ab. In einem Dosenverschließer, Die Dose und das Spannfutter drehen sich, während die Rollen in Kontakt mit der Naht kommen. In einem stationären Dosenverschließer, Die Dose bleibt still, während die Rollen um sie herumlaufen. Beide Konstruktionen führen die gleichen zwei Umformvorgänge durch.
| Komponente | Rolle bei der Nahtbildung |
|---|---|
| Nahtfutter | Stützt den Dosendeckel und hilft bei der Definition des inneren Nahtprofils. |
| Grundplatte | Hält den Dosenkörper und den Dosendeckel während des Verschließens fest am Spannfutter. |
| Ersteinsatzrolle | Bildet den Karosseriehaken und den Deckelhaken zu einer losen Verzahnung. |
| Rolle der zweiten Operation | Komprimiert die ineinandergreifenden Haken auf ihre angegebenen Endabmessungen. |
Spannfutter und Rollen müssen auf den jeweiligen Dosenkörper und das Endprofil abgestimmt sein. Falsche Abstände, abgenutzte Rollenrillen, schlechte Ausrichtung, oder unzureichender Grundplattendruck kann zu ungleichmäßigen Haken führen, unzureichende Überlappung, oder andere Nahtfehler. Tengzhuos Dosenverschließmaschinen sind in Konfigurationen für unterschiedliche Dosenmaterialien erhältlich, Formate, Produkte, und Produktionsanforderungen.
Welche Dose und Enddetails beeinflussen die Nahtbildung??
Die Nahtqualität hängt nicht nur von der Maschineneinstellung, sondern auch von der Geometrie ab, Material, und Zustand des Dosenkörpers und -deckels.
Auch ein richtig eingestellter Verschließer kann aus beschädigten oder inkompatiblen Bauteilen nicht immer eine einwandfreie Naht herstellen. Vor der Produktion, der Dosenkörper, Ende, und Dichtungsmasse sollten anhand der zugelassenen Behälterspezifikationen überprüft werden.
Can-Flansch- und End-Curl-Geometrie
Der Körperflansch und die Endkrümmung liefern das Material, aus dem die beiden Haken geformt werden. Wichtige Faktoren sind unter anderem:
- Flanschbreite, Winkel, und Konsistenz, die die Bildung von Körperhaken beeinflussen.
- End-Curl-Durchmesser und -Profil, die sich darauf auswirken, wie sich der Abdeckungshaken um den Gehäuseflansch formt.
- Geometrie des Endsenkers, die mit dem Spannfutter und der zugelassenen Nahtspezifikation übereinstimmen müssen.
- Schäden wie verbogene Flansche, unvollständige Locken, oder Dellen im Nahtbereich.
Eine falsche oder inkonsistente Geometrie kann zu kurzen Haken führen, unzureichende Überlappung, falsche Nähte, hängt, oder andere lokale Mängel.
Materialstärke und Härte
Die Dicke der Körperplatte und der Endplatte beeinflusst die erwarteten Abmessungen der fertigen Naht. Die Materialtemperatur beeinflusst auch, wie sich das Metall unter den Falzrollen biegt und zusammendrückt.
Eine Änderung der Materialstärke, Temperament, Beschichtung, oder der Endlieferant kann eine Überprüfung der Werkzeug- und Maschineneinstellungen verlangen. Komponenten sollten nicht allein deshalb als austauschbar betrachtet werden, weil ihr Nenndurchmesser gleich ist.
Dichtungsmasse
Normalerweise wird Dichtmasse innerhalb der Endwelle aufgetragen, um Hohlräume zu füllen, die nach der mechanischen Nahtbildung verbleiben. Seine Platzierung, Menge, und Eigenschaften müssen für das Dosen- und Deckelsystem geeignet sein.
Zu wenig oder schlecht positionierte Masse kann zu Dichtungshohlräumen führen, während überschüssige Masse die Nahtbildung beeinträchtigen oder aus der Naht herausgedrückt werden kann. Der Zustand und die Anwendung der Mischung sollten daher anhand der Spezifikationen des Endlieferanten überprüft werden.
Zustand und Sauberkeit der Komponenten
Dosen und Enden sollten den Verschließer ohne Beschädigung oder Verschmutzung erreichen. Häufige Bedenken sind::
- Gebogen, verbeult, oder verzerrte Körper und Enden.
- Grate, beschädigte Beschichtungen, Ecken und Kanten, oder unvollständige Locken.
- Produkt oder Fremdkörper sind am Flansch oder in der Endbördelung eingeklemmt.
- Unregelmäßigkeiten an der Überkreuzung der Seitennaht bei dreiteiligen Dosen.
- Inkonsistente Komponentenabmessungen zwischen Produktionschargen.
Eingangskontrolle und kontrollierte Komponentenhandhabung tragen dazu bei, Fehler zu vermeiden, die nicht allein durch die Einstellung des Verschließers behoben werden können. Produkt auf dem Flansch kann auch durch vorgelagerte Füllprobleme wie Spritzer entstehen, schäumend, tropft, oder inkonsistente Behälterpositionierung. Unser Leitfaden zu Probleme mit der Genauigkeit der Abfüllmaschine erklärt, wie Produkteigenschaften, Maschineneinrichtung, und abgenutzte Komponenten können die Füllkonsistenz beeinträchtigen, bevor die Behälter den Verschließer erreichen.
Wie wird die Naht einer fertigen Dose geprüft??
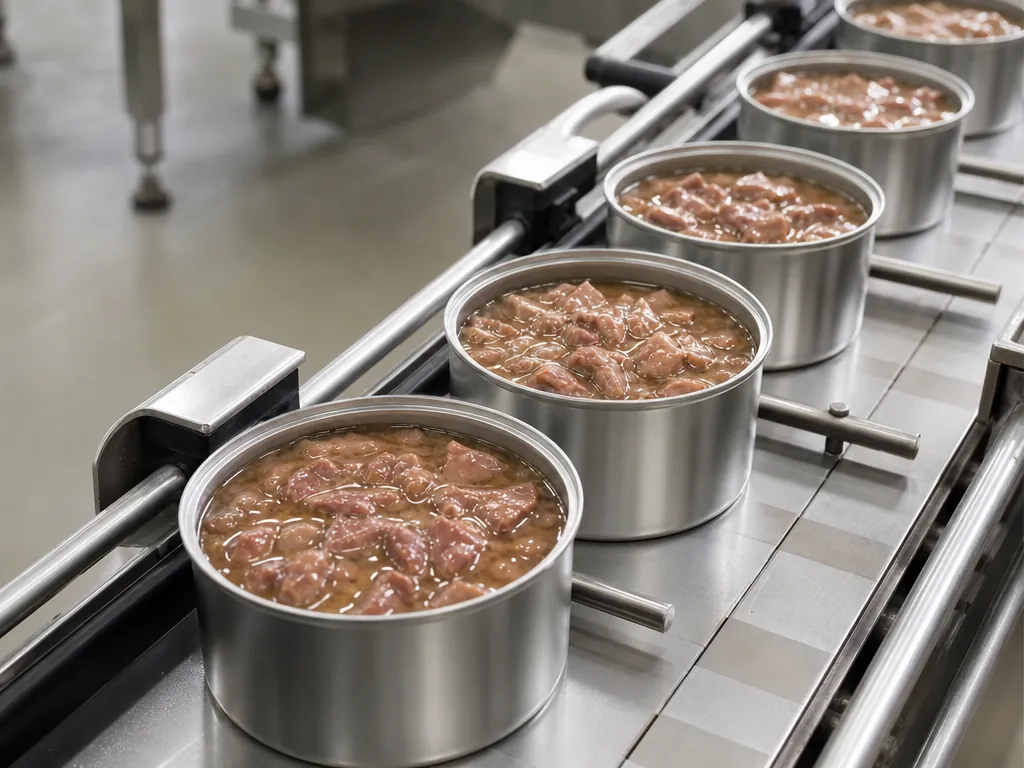
Fertige Nähte werden durch Sichtprüfung beurteilt, Außenmaße, und interne Untersuchung. Die Ergebnisse müssen mit den genehmigten Spezifikationen für den jeweiligen Dosenkörper und -deckel verglichen werden.
Der Der Inspektionsleitfaden der FDA für Hersteller von säurearmen Konserven erklärt zuerst wie- Es werden Nähte im zweiten Arbeitsgang geformt und gängige Methoden zur Bewertung fertiger Doppelnähte beschrieben.
Visuelle Inspektion und externe Messungen
Die Inspektion beginnt mit einer visuellen und taktilen Kontrolle des gesamten Nahtumfangs. Bediener suchen nach sichtbaren Mängeln wie z. B. Durchhängen, falsche Nähte, Scharfe Nähte, Cutovers, Brüche, oder andere Unregelmäßigkeiten.
Zur Messung der Außenmaße kommen dann kalibrierte Werkzeuge wie Nahtmikrometer und Senklehre zum Einsatz, inklusive Nahtdicke, Nahtlänge, und Senktiefe. Die Messungen sollten an den Orten und in der Häufigkeit durchgeführt werden, die im Inspektionsverfahren der Anlage festgelegt sind. Die Anforderungen können je nach Dosendesign variieren, insbesondere im Bereich von Seitennahtkreuzungen oder unrunden Behältern.
Zerstörerischer Abriss
Durch das Aufreißen der Naht werden der Karosseriehaken und der Abdeckungshaken zur internen Beurteilung freigelegt. Abhängig von der zugelassenen Prüfmethode, Inspektoren können beurteilen:
- Körperhaken- und Abdeckhakenlänge.
- Hakeneingriff und berechnete Überlappung.
- Falten und Engegefühl am Abdeckhaken.
- Druckkammzustand.
- Innere Mängel oder andere versteckte Mängel.
Diese Erkenntnisse liefern Informationen, die durch externe Messungen allein nicht gewonnen werden können. Jedoch, Keine einzelne Messung allein beweist die Nahtintegrität. Die Ergebnisse sollten zusammen mit visuellen Beobachtungen und den Spezifikationen des Dosen- und Deckellieferanten berücksichtigt werden.
Querschnitts- und optische Untersuchung
Zur direkten Prüfung des Hakeneingriffs, Ein kleiner Abschnitt der Naht kann ausgeschnitten und mit einem Nahtprojektor betrachtet werden, Umfang, oder digitales Nahtanalysesystem. Mit dieser Methode können tatsächliche Überlappungen gemessen und interne Bedingungen aufgedeckt werden, die bei einer externen Inspektion möglicherweise nicht erkennbar sind.
Eine optische Untersuchung ist zur Überprüfung des Aufbaus nützlich, Fehlerbehebung, und Führung von Inspektionsaufzeichnungen. Das Gerät muss kalibriert sein, und die Ergebnisse müssen noch anhand der genehmigten Grenzwerte für die jeweilige Dose bewertet werden, Ende, und Werkzeugkombination.
Häufig gestellte Fragen
Was ist eine Doppelnaht??
Eine Doppelnaht ist der mechanisch verriegelte und komprimierte Verschluss, der einen Dosenkörper mit seinem Ende verbindet. Eine typische Doppelnaht besteht aus fünf Metallschichten – drei am Ende und zwei am Körper – und verwendet Dichtungsmasse, um innere Hohlräume zu füllen und einen hermetischen Verschluss zu gewährleisten.
Wie funktioniert eine Dosenverschließmaschine??
Eine Dosenverschließmaschine hält den Dosenkörper und den Dosendeckel gegen ein Verschließfutter, während zwei Formvorgänge die Doppelnaht erzeugen. Die Erstbearbeitungsrolle formt den Karosseriehaken und den Deckelhaken zu einem losen Verbund, und die Walze im zweiten Arbeitsgang komprimiert sie auf das vorgegebene Endprofil, um einen hermetischen Verschluss zu erzeugen.
Wie wird eine Dosennaht geprüft??
Eine Dosennaht wird durch Sichtprüfung überprüft, Außenmaße, und interne Untersuchung. Prüfer suchen nach sichtbaren Mängeln, Maße wie Nahtdicke und -länge messen, und verwenden Sie eine Teardown- oder Querschnittsanalyse, um die Haken zu bewerten, überlappen, Falten, und Dichtheit. Die Ergebnisse werden mit den genehmigten Spezifikationen für den jeweiligen Dosenkörper und -deckel verglichen.
Letzte Gedanken
Eine zuverlässige Doppelnaht hängt von beiden Prozessschritten ab. Der erste Arbeitsgang bildet den Karosseriehaken und den Deckelhaken, während der zweite sie auf das erforderliche Endprofil komprimiert. Keine der beiden Operationen kann isoliert bewertet werden, und Maschineneinstellungen können beschädigte oder inkompatible Dosenkomponenten nicht ausgleichen.
Konsistente Ergebnisse erfordern den Dosenkörper, Ende, Dichtungsmasse, Futter, und Falzrollen müssen ordnungsgemäß aufeinander abgestimmt und durch Routineinspektionen überprüft werden. Kontaktieren Sie unser Team mit Ihrem Dosenmaterial, Abmessungen, Endspezifikationen, Produkt, und Zielgeschwindigkeit, damit wir eine geeignete Dosenverschließmaschine und Werkzeugkonfiguration empfehlen können.
Lesen Sie weiter
Entdecken Sie weitere Einblicke von unseren Experten für Verpackungsmaschinen
Rundum, Vorne und hinten, und flache Oberflächenbeschriftung im Vergleich
Die Aufteilung bei der druckempfindlichen Etikettierung hängt davon ab, wie sich der Behälter bewegt und wo sich das Etikettdatum befindet. Vergleichen Sie die drei Methoden, Senden Sie dann die Muster, für die ein Angebot erforderlich ist.
Artikel lesen
Wie sich die Fließfähigkeit des Pulvers auf die Schneckenfüllung auswirkt
Zwischen den Partikeln eingeschlossene Luft ist der Grund, warum Pulver Brücken bilden, kompakt, und trennen. Wie die Fließfähigkeit die Auswahl der Schnecke beeinflusst, Testen, und was mit einer Anfrage gesendet werden soll.
Artikel lesen
Defekte am Schrumpfschlauch: Falten, Verzerrung, und Etikettenstaus
Ärmeldefekte werden in vier Gruppen eingeteilt: schrumpfen, Position, füttern, und Hitzeschäden. Die zu sammelnden Beweise, bevor eine Tunnel- oder Applikatoreinstellung geändert wird.
Artikel lesenBereit für die Modernisierung Ihrer Verpackungslinie?
Kontaktieren Sie unsere Ingenieure für eine kostenlose Beratung und einen maßgeschneiderten Ausrüstungsvorschlag 24 Std..
Holen Sie sich ein kostenloses 3D-CAD-Linienlayout-Design
- Direktpreise ab Werk
- Schnelle Bearbeitungszeit
- Weltweit erstklassige Komponenten
- Dedizierter After-Sales-Support


